Membongkar Akar Downtime: Studi Kasus Peningkatan OEE Mesin CNC Stamping dari 58,4% ke 76,8% Melalui TPM
Studi kasus empiris berbasis riset Ismail Kurnia, S.T., M.T. di lini CNC stamping otomotif mengungkap bagaimana integrasi Jishu Hozen dan Kobetsu Kaizen mampu mendongkrak skor OEE sebesar 18,4% serta memangkas breakdown tak terencana hingga 44%.

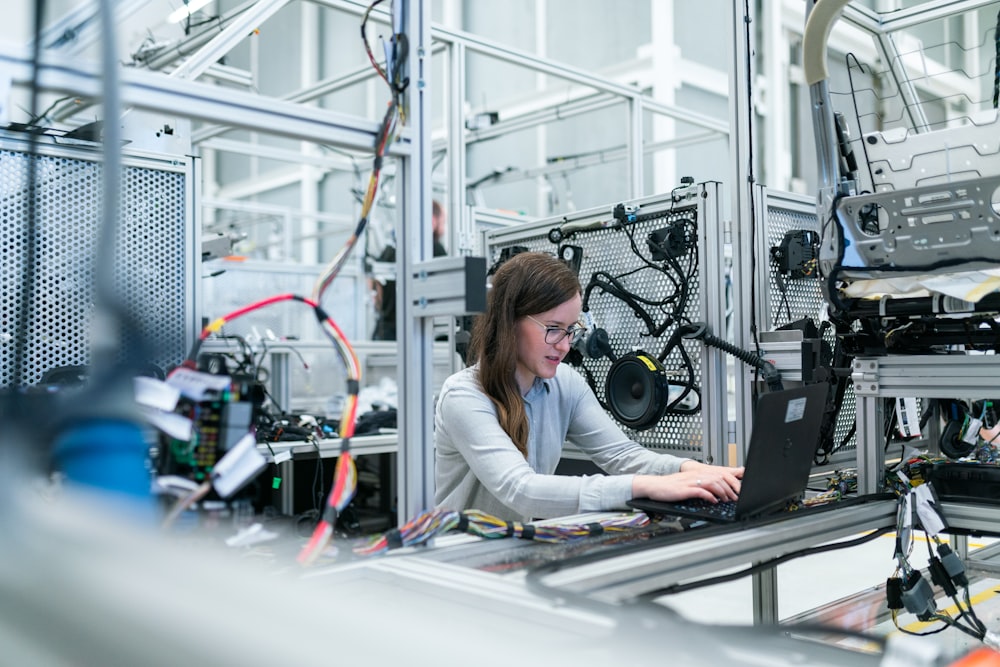
"Studi kasus empiris berbasis riset Ismail Kurnia, S.T., M.T. di lini CNC stamping otomotif mengungkap bagaimana integrasi Jishu Hozen dan Kobetsu Kaizen mampu mendongkrak skor OEE sebesar 18,4% serta memangkas breakdown tak terencana hingga 44%."
Di tengah tekanan target utilitas dan rantai pasok manufaktur yang kian ketat, fenomena hidden capacity kerap menjadi momok laten di lantai produksi Indonesia. Banyak pabrik berinvestasi miliaran rupiah pada mesin canggih seperti Computer Numerical Control (CNC) stamping, namun justru terjebak dalam siklus firefighting: teknisi maintenance kelelahan menangani kerusakan darurat (breakdown), sementara operator pasif menunggu mesin selesai diperbaiki. Paradigma reaktif ini tidak hanya mengikis margin profitabilitas, tetapi juga menahan performa pabrik di bawah batas kapasitas idealnya.
Permasalahan klasik inilah yang dibedah secara tuntas oleh praktisi manufaktur dan instruktur EduIndustri, Ismail Kurnia, S.T., M.T., dalam publikasi riset terbarunya bertajuk "Implementasi Total Productive Maintenance (TPM) Melalui Analisis Overall Equipment Effectiveness (OEE) pada Mesin Kritis Lini Manufaktur" (Jurnal Teknik Industri Manufaktur Terapan, DOI: 10.31227/osf.io/eduindustri.oee23). Mengambil lokus riset pada lini permesinan CNC stamping tier-1 otomotif nasional, riset ini memvalidasi bahwa peningkatan produktivitas tidak selalu menuntut belanja modal (CapEx) mesin baru, melainkan optimalisasi terstruktur melalui pilar TPM dan perbaikan berbasis data.
Diagnostik Baseline: Anatomi Kerugian di Balik Angka OEE 58,4%
Langkah awal yang dilakukan peneliti adalah mengukur metrik Overall Equipment Effectiveness (OEE) sebagai indikator kesehatan peralatan operasional secara holistik. Pengukuran baseline selama tiga bulan pertama memperlihatkan fakta mengejutkan: skor OEE mesin CNC stamping kritis hanya menyentuh 58,4%. Angka ini berada jauh di bawah standar kelas dunia (World Class OEE) yang mematok ambang batas minimal 85%.
Ketika data dibedah menggunakan kerangka Six Big Losses, tim peneliti mengidentifikasi dua kontributor kerugian terbesar:
- Breakdown Losses (Equipment Failure): Tingginya frekuensi henti mendadak akibat kebocoran hidrolik, keausan komponen pemandu (guide pin), dan kegagalan sensor proximity yang tidak terdeteksi secara dini.
- Speed Losses (Reduced Speed & Minor Stoppages): Operator sengaja menurunkan kecepatan feeding mesin hingga 20% di bawah design cycle time demi menghindari getaran berlebih dan risiko jam mesin, yang secara akumulatif mengikis laju Performance Rate.
"Mengobati inefisiensi mesin tanpa data OEE yang terperinci ibarat meresepkan obat tanpa diagnosis laboratorium. Kita harus tahu persis apakah mesin rugi di ketersediaan waktu, penurunan kecepatan, atau cacat mutu," tegas Ismail Kurnia dalam laporan risetnya.Langkah Implementasi: Kombinasi Taktis Dua Pilar TPM
Untuk menuntaskan akar persoalan tersebut tanpa mengganggu jadwal pengiriman harian, riset menerapkan dua pilar fundamental TPM secara simultan:
1. Autonomous Maintenance (Jishu Hozen): Restorasi dan Kepemilikan Operator
Pilar pertama bertujuan mentransformasi peran operator dari sekadar 'penekan tombol' menjadi lini pertahanan pertama kesehatan mesin. Tahapan eksekusinya mencakup:
- Initial Cleaning & Inspection: Pembersihan total mesin CNC stamping untuk menemukan anomali tersembunyi (inspeksi melalui pembersihan). Ditemukan lebih dari 80 tag merah (red tags) terkait baut kendur, kebocoran pelumas mikro, dan akumulasi gram besi di area presisi.
- Countermeasures at Source of Contamination: Memasang penutup akrilik fleksibel pada area percikan coolant dan gram logam guna mencegah kontaminasi ulang pada linear guide way.
- Standar C-L-I-T (Clean, Lubricate, Inspect, Tighten): Pembuatan lembar instruksi visual harian yang realistis, berdurasi maksimal 10 menit sebelum pergantian shift.
2. Kobetsu Kaizen (Focused Improvement): Eliminasi Downtime Kronis
Secara paralel, pilar Kobetsu Kaizen digulirkan melalui tim lintas fungsi (Cross-Functional Team) yang beranggotakan engineer, teknisi maintenance, dan operator senior:
- 5-Why Analysis pada Sistem Hidrolik: Ditemukan bahwa akar masalah degradasi seal hidrolik bukan pada kualitas material, melainkan kontaminasi oli akibat filter sekunder yang jarang diganti sesuai jadwal operasional.
- Poka-Yoke (Anti-Salah) pada Fixture: Modifikasi dudukan cetakan stamping menggunakan pin pemosisian bertingkat, yang berhasil memangkas waktu setup dan trial stamping berulang kali.
- Restorasi Kecepatan Operasional: Melakukan kalibrasi ulang motor servo dan penggantian bearing spindle yang aus, memungkinkan mesin kembali dioperasikan pada kecepatan nominal tanpa risiko chatter mark pada komponen bodi kendaraan.
Hasil Kuantitatif: Lompatan Signifikan Menuju Operational Excellence
Setelah periode intervensi selama enam bulan, evaluasi ulang memperlihatkan lompatan kuantitatif yang membuktikan efektivitas metodologi TPM Ismail Kurnia:
- Peningkatan OEE Global: Melejit dari baseline 58,4% menjadi 76,8% (peningkatan absolut sebesar 18,4 poin persentase).
- Reduksi Unplanned Downtime: Frekuensi dan durasi breakdown tak terencana berhasil dipangkas sebesar 44%.
- Kenaikan Performance Rate: Naik signifikan dari 67,2% ke 83,5% berkat keberanian mengembalikan mesin ke cycle time desain setelah kondisi fisik terestorasi.
- Penurunan Cacat Produk: Angka scrap rate akibat stamping defect turun dari 2,8% menjadi 0,9%, yang secara langsung menghemat biaya material ratusan juta rupiah per semester.
Pembelajaran Kunci untuk Pabrik Anda
Riset Ismail Kurnia memberikan kompas praktis bagi manajemen pabrik modern di tanah air. Terdapat tiga esensi utama yang dapat direplikasi langsung:
Pertama, keterlibatan lantai bawah (gemba engagement) adalah penentu keberhasilan. Sistem TPM secanggih apa pun akan gagal jika operator merasa terbebani oleh checklist administratif. Standardisasi inspeksi harus dibuat visual, sederhana, dan relevan dengan rutinitas kerja harian.
Kedua, disiplin eliminasi anomali kecil mencegah bencana besar. Breakdown masif selalu diawali oleh micro-stops dan getaran abnormal yang diabaikan selama berminggu-minggu. Autonomous maintenance adalah pagar pengaman agar anomali mikro langsung tertangani di hari pertama.
Ketiga, pengembangan kompetensi terstruktur. Membangun budaya perbaikan berkelanjutan menuntut kompetensi metodologis yang terstandar—mulai dari analisis Six Big Losses, pemetaan Value Stream, hingga eksekusi Root Cause Problem Solving. Untuk mengakselerasi kapabilitas tim industrial engineering dan operasional di fasilitas Anda, kepemilikan sertifikasi kompetensi profesi seperti Skema Sertifikasi BNSP Manajemen Lean Kaizen menjadi investasi strategis yang memvalidasi keahlian praktisi dalam memimpin transformasi produktivitas secara terukur dan berkelanjutan.
Pelajari metode industri praktis langsung dari instruktur ahli.
Buka Modul Kursus Terkait →Dapatkan gelar profesi non-akademis resmi dan sertifikat berlisensi BNSP & KAN untuk membuktikan kualifikasi Anda di bidang Lean & Continuous Improvement.
EduIndustri Premium
Siap Tingkatkan Karier
Teknik Industri Kamu?
Diskusi (0)
Bagikan pendapat atau pertanyaanmu
Belum ada komentar
Jadilah yang pertama berkomentar!